
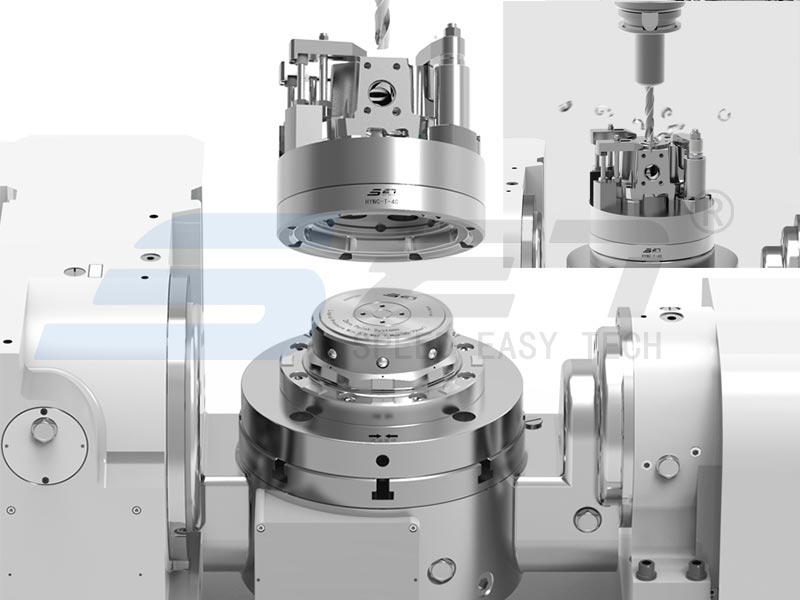
إن جودة مركز المعالجة ذو الخمسة محاور هي بنفس جودة العمل الذي يدعمه. إن أداة التثبيت التي تسد الطاولة الدوارة أو تتداخل مع مسار القطع تحول آلة ذات خمسة محاور إلى آلة ذات ثلاثة محاور. القرار الصح...
اقرأ More
نظام تثبيت مثمن مستدق نقطة الصفر | ترقية الآلات المرنة لمخرطة CNC وحل العمل المحلي
مقدمة
لقد أصبح الإنتاج المختلط عالي المزيج والدفعة الصغيرة هو وضع التشغيل السائد في صناعات الآلات الحديثة. عادةً ما تواجه المخارط الأفقية ومراكز المطاحن CNC قيودًا نموذجية على سير العمل، بما في ذلك تغيير التركيبات المملة، والمحاذاة اليدوية التي تستغرق وقتًا طويلاً، ودقة التثبيت غير المستقرة، والمراجع المرجعية غير المتسقة عبر إجراءات العمل، وانخفاض التوافق مع خطوط الإنتاج الآلية.
تتطلب حلول التثبيت التقليدية من 20 إلى 40 دقيقة لاستبدال وحدة تثبيت واحدة، مما يؤدي إلى عدم كفاية كفاءة وقت تشغيل الماكينة. غالبًا ما تعاني قطع العمل ذات الجدران الرقيقة والدقيقة من تشوه التثبيت وضعف اتساق الأبعاد، مما يحد من الإنتاج الضخم الآلي المستقر وتصنيع الأضواء غير المراقب.
لحل هذه الاختناقات الصناعية الشائعة، طورت SET بشكل مستقل نظام تثبيت مثمن مستدق بنقطة صفر مخصص لمعالجة المخرطة الأفقية. يتميز هذا النظام بتحديد موضع القيود الثماني الأضلاع على الوجهين، والواجهات المعيارية العالمية، والكشف الذكي ووظائف التنظيف التلقائي، بالإضافة إلى هياكل الحمل الثقيل عالية القوة، ويوفر حلول إمساك عمل مرنة موحدة وعالية الدقة وسريعة التغيير. إنه بمثابة بديل محلي موثوق للتركيبات المتطورة المستوردة، ويمكن تطبيقه على نطاق واسع في السيارات والفضاء والآلات الدقيقة وغيرها من سيناريوهات التصنيع عالية المستوى.
1. القيود الأساسية لقط المخرطة الأفقية التقليدية
تفتقر التركيبات المنفصلة اليدوية والهيدروليكية والهوائية التقليدية إلى معايير مرجعية موحدة وهياكل سريعة التغيير، مما يؤدي إلى ضعف القدرة على التكيف للإنتاج المختلط المرن. يتم تلخيص خمسة تحديات معالجة نموذجية على النحو التالي:
انخفاض كفاءة التحويل والاستخدام غير الكافي للآلة
يتضمن استبدال التركيبات التقليدية التفكيك المتكرر ومحاذاة مؤشر الاتصال اليدوي وإعادة ضبط الأداة. تستغرق كل عملية تغيير من 20 إلى 40 دقيقة، مما يشغل وقت القطع الفعال أثناء التبديل المتكرر للنموذج. تحافظ معظم ورش التصنيع على معدلات استخدام للماكينة أقل من 60% في ظل أوضاع التثبيت التقليدية.
الاعتماد اليدوي العالي ودقة الدفعات غير المستقرة
تعتمد جودة التثبيت وتحديد المواقع بشكل كبير على المعايرة اليدوية، والتي تؤدي حتماً إلى أخطاء بشرية. أجزاء العمود ذات الجدران الرقيقة ومكونات القرص الدقيقة عرضة لتشوه التثبيت، مما يؤدي إلى أبعاد دفعة متناثرة ومعدلات عيوب عالية نسبيًا.
إزاحة المرجع والأخطاء المتراكمة عبر الإجراءات
تتطلب قطع العمل تثبيتًا وتحديد موضع متكرر أثناء النقل متعدد المحطات. يؤدي الانحراف المعياري المستمر إلى حدوث أخطاء معالجة متراكبة، والفشل في تلبية متطلبات الدقة للتصنيع المستمر عالي الدقة.
واجهات غير عالمية تقيد الترقية التلقائية
تعتمد التركيبات التقليدية هياكل إرساء غير قياسية دون وظائف التنظيف والكشف عن المقاعد المتكاملة، مما يجعل من الصعب مطابقة أنظمة التحميل والتفريغ الروبوتية ويمنع تحقيق الإنتاج الذكي غير المراقب.
صلابة لقط غير كافية لتصنيع الأحمال الثقيلة
تتميز التركيبات التقليدية بهياكل تقييد بسيطة ذات مقاومة قص محدودة. تكون قطع العمل عرضة للاهتزاز والإزاحة الطفيفة أثناء إزالة المخزون الثقيل، مما يقلل من استقرار المعالجة بشكل عام.
2. هيكل النظام ومبدأ العمل
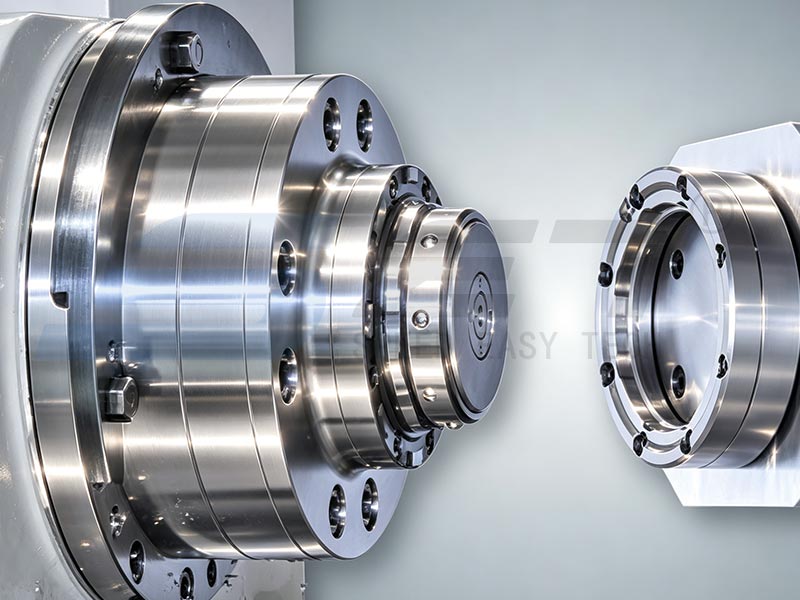
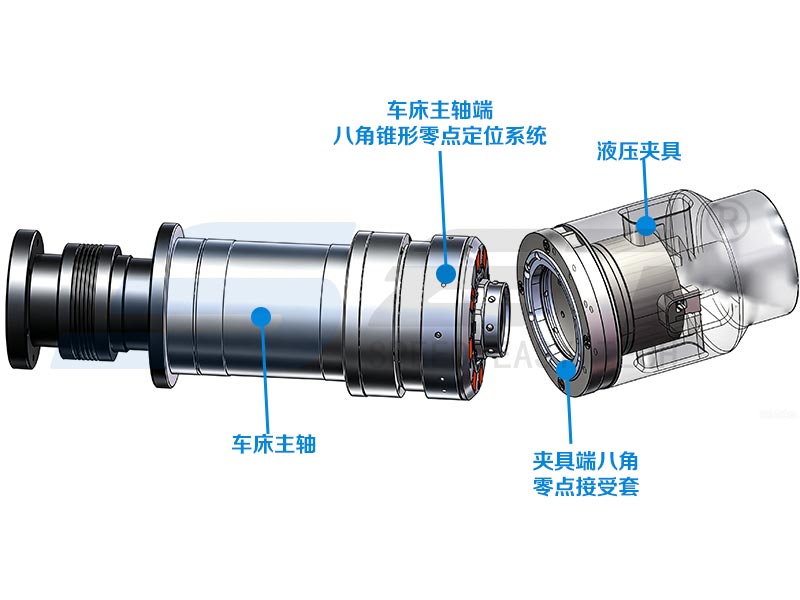
يتكون نظام التثبيت SET المستدق ذو النقطة صفر، المخصص لخراطيش المخرطة الأفقية مقاس 8-10 بوصة، من مشغل تثبيت طرف المغزل وغطاء استقبال طرفي التثبيت، متوافق مع تركيبات ظرف الظرف القياسية الهيدروليكية واليدوية والهوائية.
يتم تثبيت مشغل التثبيت على عمود دوران الماكينة، في حين يتم دمج جلبة الاستقبال على الوجه الطرفي للتركيب. يتم تشغيله بواسطة قضيب سحب عمود دوران المخرطة، ويحقق النظام فتحًا وإغلاقًا تلقائيًا للتركيبات وتثبيتًا دقيقًا بدون تعديل يدوي، مما يدعم التبادل السريع لأنواع التركيبات المختلفة.
تتبنى الوحدة الأساسية هيكلًا مثمنًا متمركزًا ذاتيًا ومزدوج الجوانب. يعمل التصميم المحدد للتركيب متعدد الأسطح على تحسين مقاومة القص ويعزز بشكل كبير صلابة تحديد المواقع واستقرار التشغيل. من خلال تحسين قطر مسمار السحب وهيكل نقل قوة المكبس، تنتج الكرات الفولاذية ذات القفل الداخلي قوة تثبيت موحدة ومستقرة لضمان أداء تحديد المواقع عالي الدقة والصلابة.
مزودًا بمسامير سحب مفهرسة من خلال الفتحات، ويدعم النظام تركيب قطع العمل الطويلة وعالية الجودة المدمجة داخل ظرف الظرف. إنه يحل بشكل فعال مشاكل التثبيت غير المستقرة للمكونات ذات الشكل الخاص ويتكيف مع متطلبات التشغيل الكبيرة والصلابة العالية.
3. المزايا التقنية الأساسية
3.1 دقة تحديد المواقع على مستوى الميكرون مع صلابة واستقرار فائقين
من خلال الجمع بين القيود المزدوجة ذات التمركز الذاتي المستدقة المثمنة والكرة الفولاذية متعددة النقاط، يوفر النظام دقة تحديد موضع متكررة ومستقرة في حدود 0.005 مم، مما يزيل أخطاء المحاذاة اليدوية والانحراف المتراكم عن إجراءات التثبيت المتكررة.
يوفر هيكل القيد ثنائي الجوانب مقاومة قوية للقص، مما يحافظ على حالة التثبيت المستقرة دون اهتزاز أو إزاحة أثناء القطع الثقيل. إنه يتكيف بشكل كامل مع سيناريوهات المعالجة عالية الدقة وعالية التحميل، بما في ذلك الأجزاء ذات الجدران الرقيقة الفضائية، ومكونات العمود الدقيقة والمطروقات الثقيلة.
3.2 واجهة قياسية عالمية للتغيير السريع على مستوى الدقيقة
تتوافق واجهة التثبيت العالمية الموحدة مع تركيبات ظرف المخرطة الأفقية ذات السلسلة الكاملة. لا يلزم تعديل أداة الآلة للتبديل السريع للتركيبات. يدعم النظام الإعداد المسبق دون الاتصال بالإنترنت، ولا يتطلب سوى إرساء بسيط وقفل أدوات الآلة.
يتم اختصار وقت تغيير الوحدة الفردية إلى 1-3 دقائق، مما يقلل بشكل فعال من وقت خمول الماكينة ويحسن بشكل كبير مرونة الإنتاج لتصنيع الدفعات المختلطة متعددة الأصناف.
3.3 الكشف الذكي وتنظيف نفخ الهواء للإنتاج بدون طيار
تقوم أجهزة استشعار الكشف عن ضيق الهواء المدمجة بمراقبة تركيب التركيبات وحالة القفل في الوقت الفعلي، مما يؤدي بشكل فعال إلى تجنب مخاطر التثبيت غير المكتمل ومخاطر التثبيت السائبة. يقوم هيكل التنظيف المتكامل بنفخ الهواء تلقائيًا بإزالة رقائق الحديد والغبار من أسطح تحديد المواقع، مما يمنع انحراف الدقة الناتج عن الملوثات المتبقية.
يدعم النظام التشغيل الآلي المستمر دون مراقبة على مدار 24 ساعة والالتحام السلس مع معدات التحميل والتفريغ الآلية، مما يضع أساسًا متينًا لورش عمل إطفاء الأنوار الذكية.
3.4 الهيكل المقوى للخدمة الشاقة للإنتاج عالي الكثافة على المدى الطويل
تم تحسين المكونات الأساسية المتحملة للقوة هيكليًا، والتي تم تحسينها خصيصًا لبيئات قطع المعادن الثقيلة، من خلال تعزيز مقاومة الصدمات ومقاومة التعب. يدعم النظام الملايين من دورات القفل المستقرة، ويحافظ على الأداء الهيكلي المستقر والدقة المتسقة أثناء الإنتاج المستمر طويل الأمد عالي التحميل.
3.5 النظام المعياري الموحد للنقل المرن عبر العمليات
يدمج النظام معايير التصنيع والمعايرة والفحص في معيار موحد. يمكن أن تدور قطع العمل عبر المعدات وإجراءات العمل المختلفة دون تحديد موضع متكرر، مما يزيل أخطاء المعالجة المتراكمة.
إنه يتحكم بشكل فعال في تشوه تثبيت قطع العمل الرقيقة ويضمن دقة أبعاد الدفعة المتسقة، ويكسر حواجز الإنتاج المعزولة ذات العملية الواحدة ويتكيف مع تخطيطات إنتاج خط التجميع المرنة.
4. فوائد التطبيق في الموقع قابلة للقياس
تتحقق بيانات التطبيق العملي لورشة العمل من التحسين الشامل للإنتاج بعد اعتماد نظام التثبيت ذو النقطة الصفرية المستدق المثمن SET:
تحسين كفاءة التحول واستخدام الآلة
يتم التخلص من إجراءات المحاذاة اليدوية وإعدادات الأداة، مما يقلل الوقت الإضافي لعدم القطع بنسبة تزيد عن 90%. يرتفع متوسط معدل استخدام الماكينات إلى أكثر من 85%، مع زيادة القدرة الإنتاجية الإجمالية للورشة بنسبة 30% إلى 55%.
دقة تصنيع مستقرة وانخفاض معدل العيوب
يتجنب تكرار تحديد المواقع على مستوى الميكرون الأخطاء اليدوية ويحسن التحكم في تشوه التثبيت. تم تحسين اتساق أبعاد قطع الشغل بشكل كبير، مما يقلل من معدلات العيوب في ورشة العمل بأكثر من 50%.
التوافق مع الأتمتة يدعم تصنيع إطفاء الأنوار
تتوافق الواجهات القياسية مع الأذرع الآلية وأنظمة المعالجة الأوتوماتيكية AGV، مما يحقق أتمتة كاملة للعملية لتبديل التركيبات وتثبيت قطع العمل والتصنيع المستمر. يتم تقليل الاستثمار في العمالة اليدوية بنسبة تزيد عن 40%، مما يدعم إنتاج الخراطة المستقر غير المراقب على مدار 24 ساعة.
يعمل البديل المحلي الفعال من حيث التكلفة على تحسين نفقات الإنتاج على المدى الطويل
يعمل النظام كبديل عملي للتركيبات المستوردة المتطورة، ويتميز بتكلفة شراء أقل ودورة تسليم أقصر وصيانة مريحة بعد البيع. توفر المكونات المعيارية عمر خدمة طويل، مما يقلل بشكل فعال من متوسط تكاليف التشغيل ويقصر دورات عوائد المشروع.
5. توافق تطبيق السيناريو الكامل
المعدات المتوافقة
مناسبة للمخارط الأفقية CNC مقاس 8 إلى 10 بوصة، وآلات الخراطة الأفقية ذات 4 محاور، والمراكز المركبة لطاحونة الدوران، والمخارط الأفقية شديدة التحمل. وهو يدعم التثبيت المسبق على المعدات الجديدة والتعديل التحديثي الفني للأدوات الآلية القديمة دون إجراء تعديلات واسعة النطاق على السرير.
قطع العمل وأنماط الإنتاج المتوافقة
تنطبق على مختلف الأجزاء الدوارة الدقيقة، بما في ذلك مكونات العمود، وأجزاء القرص، والأجزاء الهيكلية ذات الجدران الرقيقة للفضاء، وأغطية علبة التروس، ومغازل المحرك. وهو يغطي المعالجة المخصصة للقطعة الواحدة، وإنتاج الدفعات المختلطة الصغيرة والمتوسطة، وسيناريوهات التصنيع الضخم الموحدة.
6. الخاتمة وتوقعات الصناعة
يكمن جوهر ترقية التصنيع المرن للمخرطة الأفقية في إعادة البناء القياسية والدقيقة لمعايير تثبيت قطع العمل. يعمل نظام التثبيت المستدق ذو النقطة الصفرية SET على حل نقاط الألم الصناعية النموذجية بما في ذلك التغيير البطيء، والدقة غير المستقرة، وصلابة التثبيت غير الكافية، وضعف القدرة على التكيف الآلي من خلال أربع مزايا أساسية: تحديد موضع القيد المثمن على الوجهين، وواجهة التغيير السريع العالمية، ووظائف التكيف الذكية والهيكل عالي الصلابة للحمل الثقيل، مما يحقق استبدالًا محليًا موثوقًا للتركيبات المستوردة المتطورة.
في مواجهة الاتجاه الصناعي للتصنيع متعدد الأصناف والتسليم القصير، أصبحت تركيبات التغيير السريع القياسية ذات نقطة الصفر معدات دعم أساسية لخطوط إنتاج المخرطة الأفقية الحديثة. يساعد هذا الحل شركات التصنيع على الاستجابة بمرونة لمتطلبات الطلب المتقلبة، وتحسين أتمتة ورشة العمل ومستويات الرقمنة، وبناء مزايا تنافسية مستقرة طويلة الأجل في التصنيع الذكي الدقيق.
يمكن للشركات التي لديها متطلبات ترقية تركيبات المخرطة استشارة فريق SET الفني للحصول على حلول مخصصة لعقد العمل بنقطة الصفر تتوافق مع نماذج معدات محددة ومواصفات قطع العمل وأنماط الإنتاج.
آخر الأخبار
- حيازة العمل على 5 محاور: كيف تعمل أنظمة النقطة الصفرية والملزمات على زيادة استقرار المعالجة إلى أقصى حد
- كيف يحدد تحديد موقع الملحقات ومواءمتها دقة التصنيع باستخدام الحاسب الآلي؟
- ما هو نظام التثبيت الذي يوفر أفضل دقة وإنتاجية لمركز المعالجة العمودي الخاص بك؟
- ما هي أسرع طريقة لتقليل وقت إعداد CNC باستخدام منصة التحميل أو القابض أو أجهزة التغيير السريع اليدوية؟
آخر الأخبار
-
كيف يحدد تحديد موقع الملحقات ومواءمتها دقة التصنيع باستخدام الحاسب الآلي؟مقدمة: التكلفة الخفية للاختلال في التصنيع باستخدام الحاسب الآلي، غالبًا ما يصل الفرق بين المكون الدقيق عالي القيمة وجزء الخردة إلى جزء من المليمتر. في حين أن المغازل وأدوات القطع وأنظمة ال...اقرأ More
-
ما هو نظام التثبيت الذي يوفر أفضل دقة وإنتاجية لمركز المعالجة العمودي الخاص بك؟لماذا تحدد أنظمة التثبيت أداء VMC؟ في مراكز المعالجة العمودية، لا يعد نظام التثبيت ملحقًا سلبيًا، بل هو الرابط الهيكلي بين عمود دوران الآلة وقطعة العمل. يؤثر إعداد التثبيت الصلب القابل للت...اقرأ More
-
ما هي أسرع طريقة لتقليل وقت إعداد CNC باستخدام منصة التحميل أو القابض أو أجهزة التغيير السريع اليدوية؟في إنتاج CNC عالي المزيج، يعد وقت الإعداد هو أكبر سحب يمكن التحكم فيه على الإنتاجية. أنظمة التغيير السريع للبليت , أجهزة التغيير السريع القابض ، و أجهزة التغيير السري...اقرأ More
-
كيف تعمل أنظمة نقطة الصفر على تحسين استقرار قطعة العمل في التصنيع باستخدام الحاسب الآلي ذو 5 محاورلماذا ينهار استقرار قطعة العمل عندما تصبح المهام ذات المحاور الخمسة معقدة يكتسب مركز المعالجة ذو 5 محاور قيمته عن طريق قطع خمسة أوجه للجزء دون إعادة تثبيت يدوي واحد. ينهار هذا الوعد في الل...اقرأ More
-
ضبط نظام التثبيت بنقطة الصفر | قالب دقيق كامل الفئة، حل سريع للتغيير والتكامل الآليمقدمة يتطلب تصنيع القوالب لقوالب إطارات السيارات، وقوالب ختم الجسم، وقوالب الزجاج، وقوالب حقن البلاستيك معايير صارمة لتكرار دقة تحديد المواقع، وكفاءة تغيير التركيبات، وأداء المعالجة المتعد...اقرأ More
إذا كنت مهتمًا بمنتجاتنا، فيرجى استشارتنا
بيانات الاتصال
- عنوان: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- الفاكس: +86-18112607008
- هاتف: 18051849209
- بريد إلكتروني: [email protected]
رابط سريع
مركز الأخبار
محطة متنقلة
حقوق الطبع والنشر © Suzhou مجموعة المعدات الصناعية Co. ، Ltd. جميع الحقوق محفوظة.
